
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-18 Origen:Sitio


La compra de equipos de fabricación de calzado industrial requiere un gasto de capital significativo. Los propietarios de fábricas se enfrentan a grandes riesgos a la hora de mejorar sus plantas de montaje. Modernizar la producción va mucho más allá de simplemente reemplazar el hardware antiguo. Significa integrar tecnología confiable y de alto rendimiento para impulsar la eficiencia. Debe reducir la dependencia laboral y al mismo tiempo minimizar el desperdicio de materiales. El uso de maquinaria obsoleta a menudo genera altas tasas de defectos y tiempos de ciclo más lentos. Este artículo proporciona a los gerentes de adquisiciones y propietarios de fábricas un marco técnico objetivo. Lo guiamos a través de la evaluación de especificaciones de equipos críticos. Aprenderá a comparar configuraciones rotativas y lineales para sus instalaciones. También lo ayudaremos a evaluar la versatilidad del material y las capacidades de automatización. Finalmente, proporcionamos listas de verificación prácticas para ayudarlo a seleccionar el equipo adecuado de manera eficiente. Al final de esta guía, poseerá el conocimiento técnico necesario para realizar una inversión informada y altamente estratégica.
La mejora de su planta de fabricación comienza con la identificación de las fallas operativas existentes. Muchos gerentes de fábrica toleran equipos obsoletos durante demasiado tiempo. Esta complacencia conduce a graves problemas empresariales. Es posible que observe altas tasas de desperdicio durante las corridas de producción. A menudo se producen defectos en los tapajuntas alrededor de las costuras de las botas. Los costos laborales excesivos agotan su rentabilidad porque los trabajadores deben recortar manualmente el exceso de plástico. Además, una impermeabilización inconsistente arruina la reputación de la marca. Debe identificar estos factores desencadenantes exactos antes de evaluar maquinaria nueva. Identificar estos cuellos de botella aclara exactamente qué debe resolver su nuevo equipo.
Necesita criterios de éxito estrictos para justificar el gasto de capital. Una implementación exitosa requiere mejoras mensurables. Recomendamos establecer puntos de referencia de rendimiento claros antes de contactar a los proveedores. Sus criterios deben incluir:
También debe realizar una verificación de la realidad de las instalaciones. La mejora de la maquinaria por sí sola rara vez resuelve todos los problemas de producción. Un nuevo sistema de inyección requiere una infraestructura de soporte adecuada. Sus sistemas de manipulación de materiales deben coincidir con la velocidad de la nueva máquina. Las torres de enfriamiento deben proporcionar suficiente agua fría para que el plástico fragüe rápidamente. Ignorar estos elementos de infraestructura circundante obstaculizará el posible retorno de la inversión. La máquina más rápida del mundo todavía espera operadores lentos o sistemas de refrigeración inadecuados.
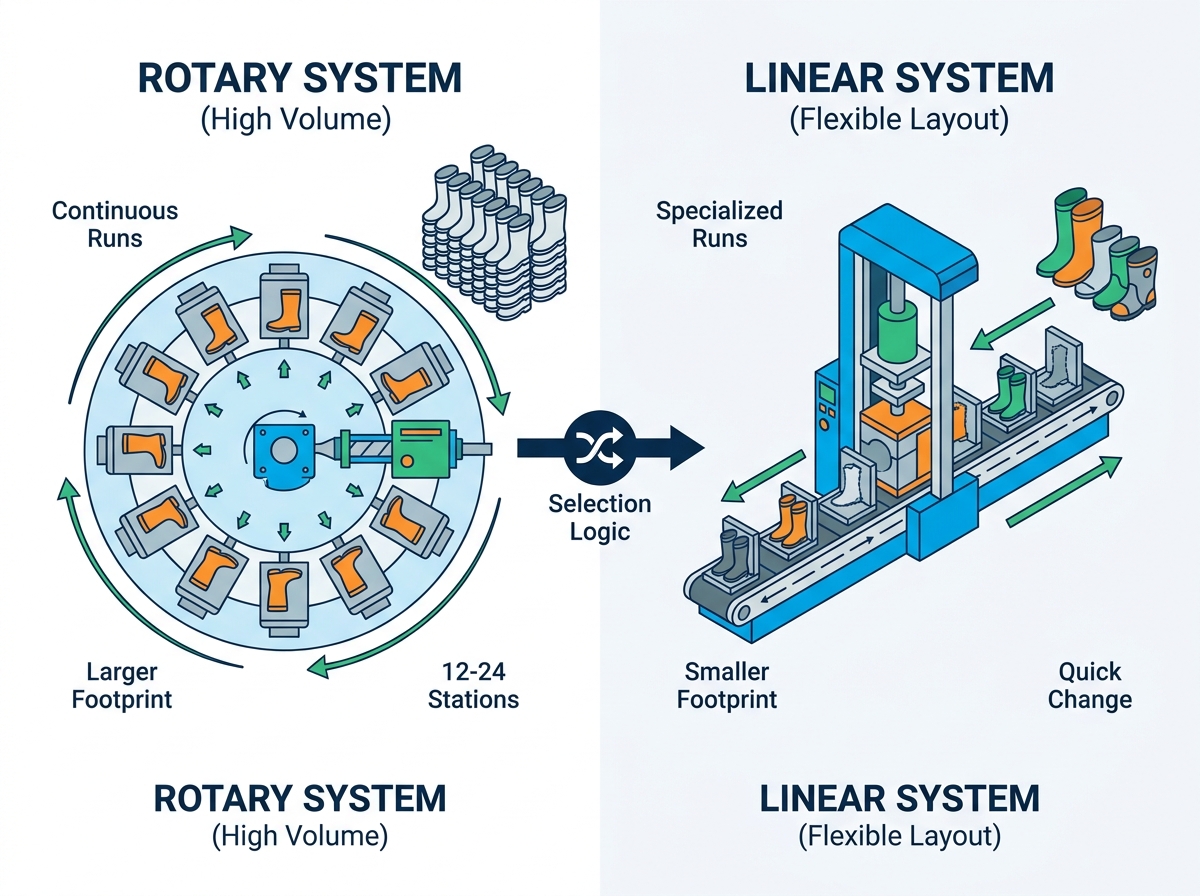
La elección del diseño correcto determina el ritmo de producción de su fábrica. Los fabricantes suelen ofrecer dos configuraciones principales para la inyección de calzado. Cada diseño tiene un propósito operativo distinto.
Las configuraciones rotativas de estaciones múltiples dominan la fabricación de calzado de gran volumen. Estas máquinas cuentan con un gran plato giratorio central. La mesa hace girar los moldes a través de varias etapas, que incluyen inyección, enfriamiento y desmolde. Los proveedores suelen construir estos sistemas en configuraciones de 12, 16 o 24 estaciones. Una configuración de 24 estaciones permite tiempos de enfriamiento prolongados sin detener la boquilla de inyección. La rotación continua maximiza la producción. Esta configuración es la opción ideal para tiradas masivas y continuas de botas de uno o dos colores. Usted se beneficiará de un inmenso volumen, siempre que el tamaño de sus pedidos justifique el tiempo de configuración inicial.
Los sistemas lineales funcionan sobre una vía recta en lugar de sobre una plataforma giratoria. La unidad de inyección se mueve de un lado a otro entre las pinzas de molde estacionarias. Esta mecánica requiere una huella de fábrica mucho más pequeña. Las configuraciones lineales destacan en tiradas de producción especializadas. Manejan maravillosamente las limitaciones espaciales. Si sus instalaciones producen pedidos personalizados frecuentes y de bajo volumen, una máquina lineal minimiza las interrupciones. Permite cambios de molde localizados más rápidos sin detener toda una plataforma giratoria de 24 estaciones.
Debe asignar esta elección directamente a su modelo de negocio. No compre un sistema rotativo simplemente porque produce más pares por hora. Si su negocio depende de cambios frecuentes de estilo, el cambio de molde rotatorio destruirá su tiempo de actividad. Base su decisión en los volúmenes de pedidos proyectados. Considere cuidadosamente el espacio disponible. Evalúe la frecuencia con la que sus técnicos realizan cambios de molde semanalmente.
| Tipo de configuración | Requisito de huella | Volumen Capacidad | Frecuencia de cambio de molde | Mejor caso de uso |
|---|---|---|---|---|
| Giratorio (24 estaciones) | Grande/Expansivo | Extremadamente alto | Bajo (cambios raros) | Ejecuciones continuas de productos principales. |
| Giratorio (12 estaciones) | Medio | Alto | Moderado | Lotes estándar de dos colores |
| Lineal / Lanzadera | Pequeño/estrecho | Moderado | Alto (cambios frecuentes) | Carreras especializadas, tamaños variados. |
El calzado moderno requiere diversos compuestos químicos. Su máquina debe manejar mezclas de PVC, TPR y EVA modificada sin esfuerzo. Cada material exige un procesamiento térmico único. El PVC requiere un control cuidadoso de la temperatura para evitar la degradación y la emisión de gases tóxicos. EVA requiere un control preciso de la expansión. Debe evaluar el diseño del tornillo dentro del cilindro de inyección. Un tornillo versátil proporciona una mezcla agresiva para TPR y al mismo tiempo es lo suficientemente suave para PVC. Verifique la consistencia del calentamiento del barril. Los sistemas de alta calidad utilizan controladores de temperatura PID para mantener perfiles de calor exactos. Las rápidas tasas de plastificación del material garantizan que la boquilla nunca se quede sin agua durante un ciclo de inyección de alta velocidad.
La fuerza de sujeción mecánica afecta directamente la calidad del producto. Una fuerza de sujeción adecuada evita el destello. El tapajuntas se produce cuando el plástico a alta presión separa ligeramente las mitades del molde, goteando material a lo largo de la costura. Esta fuga crea costuras feas y compromete la integridad impermeable de la bota. Las máquinas típicas requieren entre 150 y 300 toneladas de fuerza de sujeción. Además, la presión de inyección precisa controla la distribución del material. Necesita ajustes de presión adaptables para empujar el material hacia diversas cavidades del molde. Introducir material en un zapato para niños pequeños requiere mucha menos presión que llenar una bota de hombre adulto. El sistema hidráulico avanzado garantiza una densidad uniforme en todos los tamaños.
El hardware independiente ya no garantiza una ventaja competitiva. Los líderes de la industria exigen ahora una línea de producción de calzado inteligente . Debe evaluar la preparación para la automatización antes de comprar. Busque sistemas PLC (controlador lógico programable) avanzados. La interfaz debería permitir a los operadores guardar recetas específicas para diferentes materiales. La compatibilidad del brazo robótico es crucial para el desmolde automatizado. Los robots quitan las botas sin fatiga humana, manteniendo los tiempos de ciclo perfectamente predecibles. Además, exija un software de seguimiento de defectos en tiempo real. Estos sistemas monitorean las curvas de presión de inyección. Señalan anomalías instantáneamente, lo que le permite rechazar un arranque defectuoso antes de que llegue al departamento de embalaje.
Los equipos de adquisiciones a menudo se fijan en el precio inicial. Sin embargo, la rentabilidad a largo plazo depende de los gastos operativos diarios. Debe desglosar los costos continuos para comprender el verdadero impacto financiero. El consumo de electricidad sigue siendo una carga operativa enorme. Calentar barriles y accionar bombas hidráulicas consume una inmensa energía. El fluido hidráulico requiere reemplazo y filtración de rutina. Las piezas de desgaste estándar, como las puntas de las boquillas y las bandas calefactoras, necesitan un presupuesto regular.
La eficiencia energética separa las máquinas modernas de los equipos heredados. Los sistemas hidráulicos tradicionales hacen funcionar los motores de las bombas constantemente, incluso durante las fases de enfriamiento inactivo. Debería exigir motores servoaccionados. Los servosistemas sólo consumen energía cuando se produce un movimiento activo. Esta tecnología normalmente reduce el consumo de energía a largo plazo entre un 30% y un 40%. El ahorro de energía por sí solo a menudo justifica el precio de compra inicial más alto.
Mantenga una lente escéptica durante las presentaciones de los proveedores. Los representantes de ventas a menudo afirman que sus sistemas no requieren "mantenimiento cero". Éste es un mito peligroso. Abordar la realidad del tiempo de inactividad programado. Perderá horas de producción durante los cambios de molde. La limpieza del barril requiere mucho tiempo durante los cambios de color, especialmente cuando se pasa de plásticos oscuros a plásticos claros. La calibración de rutina de los sensores de presión es obligatoria. Considere estas ventanas de mantenimiento en su producción semanal esperada.
La compra del equipo representa sólo la primera fase. La preparación de sus instalaciones dicta el éxito de la instalación. Una potente máquina de inyección de botas de lluvia requiere una infraestructura de fábrica sólida. No se puede depender del agua municipal para enfriar. Debe instalar torres de agua fría dedicadas para extraer el calor de los moldes rápidamente. Un enfriamiento rápido equivale a tiempos de ciclo rápidos. Asegúrese de que sus instalaciones proporcionen caídas de energía trifásicas estabilizadas. Las fluctuaciones de voltaje colapsarán el PLC y arruinarán los lotes. También recomendamos silos de alimentación de material automatizados. El embolsado manual provoca contaminación y un flujo de material inconsistente.
Nunca permita que una máquina se envíe sin una FAT (Prueba de aceptación de fábrica). Exija ejecutar sus moldes reales en las instalaciones del proveedor. Traiga sus compuestos de materiales específicos. Los vendedores suelen utilizar plásticos de demostración de fácil fluidez. Necesita ver cómo la máquina maneja sus mezclas de TPR o EVA más difíciles. Verifique los tiempos del ciclo y revise las costuras en busca de tapajuntas antes de firmar el envío.
La adopción de operadores presenta un enorme riesgo de implementación. El error humano durante la fase de transición causa graves daños. Un trabajador no capacitado puede fácilmente estrellar un molde o sobrecalentar el barril. Debe enfatizar la necesidad de capacitación proporcionada por el proveedor. Exija sesiones prácticas tanto para operadores como para ingenieros de mantenimiento. Necesitan comprender la interfaz del software, los códigos de alarma y los procedimientos de desmolde seguros.
Seleccionar el socio de fabricación adecuado mitiga los riesgos operativos a largo plazo. Debes evaluar al fabricante tan rigurosamente como a la propia máquina. Mire de cerca sus años en el negocio. Verifique su huella de instalación global. Un proveedor con cientos de instalaciones activas suele tener un producto refinado y confiable. Verifique sus certificaciones ISO para garantizar estándares de fabricación consistentes.
El soporte y la logística definen su velocidad de recuperación durante una avería. Evaluar el Acuerdo de Nivel de Servicio (SLA) del proveedor para la entrega de repuestos. ¿Tienen existencias de piezas patentadas localmente o esperará semanas para el envío internacional? Asegúrese de que la máquina incluya capacidades de diagnóstico remoto. Un proveedor debería poder iniciar sesión en su PLC de forma remota para solucionar fallas de software. Confirmar la disponibilidad de técnicos de campo regionales.
Tome medidas decisivas redactando una solicitud de cotización (RFQ) completa. Utilice la siguiente secuencia numerada para estructurar su RFQ:
La compra de una moderna máquina de inyección directa representa una decisión empresarial altamente estratégica. Requiere equilibrar la confiabilidad mecánica, la eficiencia energética y un soporte posventa confiable. Debe mirar más allá de las métricas de producción básicas. Evalúe minuciosamente la versatilidad del material, la mecánica de sujeción y las capacidades de integración de automatización.
Recuerde que la oferta inicial más baja rara vez produce el mejor resultado financiero. La maquinaria barata a menudo resulta en pérdidas operativas a largo plazo debido a tiempos de inactividad excesivos, altas tasas de desperdicio y baja eficiencia energética. Invertir en infraestructura sólida y hardware de calidad protege sus márgenes.
Dé el siguiente paso para modernizar sus instalaciones hoy. Programe una consulta técnica con sus tres principales proveedores preseleccionados. Solicite un cálculo de gastos operativos personalizado basado en las tarifas de servicios públicos locales. Envíe sus requisitos de producción específicos para recibir una propuesta de configuración de máquina personalizada.
R: Los cambios manuales de molde en configuraciones estándar suelen tardar entre 45 y 60 minutos por estación. Esto requiere mucho trabajo y tiempo de inactividad. Sin embargo, las máquinas equipadas con modernos sistemas de herramientas de cambio rápido reducen este proceso a sólo 10 a 15 minutos por estación. Invertir en mecanismos de cambio rápido mejora drásticamente el tiempo de actividad de las instalaciones que ejecutan diversos estilos.
R: Sí, siempre que compre una máquina equipada con cilindros de inyección gemelos. Las capacidades de dos colores requieren tecnología de coinyección. La máquina inyecta un color para la suela y un segundo color para la caña superior. Si compra una máquina de un solo cilindro, estará estrictamente limitado a tiradas de producción de un solo color.
R: El periodo medio de recuperación oscila entre 18 y 36 meses. Este cronograma depende en gran medida de las tarifas de servicios públicos locales, los costos laborales y su volumen de producción. Los motores servoaccionados reducen el consumo de energía hasta en un 40%. La reducción simultánea de las tasas de defectos y los costos laborales acelera significativamente el retorno de la inversión.
R: Sí, la mayoría de los sistemas de inyección modernos manejan PVC reciclado (remolido). Sin embargo, debe especificar este requisito por adelantado. El manejo del triturado requiere diseños de tornillos especializados para gestionar puntos de fusión inconsistentes. También necesita pantallas de filtración resistentes dentro de la boquilla para atrapar los contaminantes no derretidos antes de que arruinen el molde de la bota.


