
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-18 Origen:Sitio


La transición de la cementación tradicional al proceso de inyección directa (DIP) marca una decisión de escalabilidad crítica. Dicta límites de control de calidad para la fabricación de calzado moderno. La actualización a maquinaria automatizada exige un gasto de capital significativo. Debe alinear estrechamente las especificaciones de la máquina con sus distintos objetivos de producción. Las fábricas que producen calzado de seguridad resistente, ropa informal de uso diario o calzado especializado enfrentan requisitos de equipamiento muy diferentes. Seleccionar las especificaciones incorrectas limita el límite de producción y compromete la durabilidad del calzado.
Esta guía ofrece un marco neutral para el proveedor para evaluar estos sistemas avanzados. Exploraremos las capacidades centrales de las máquinas, las compatibilidades de materiales complejas y las realidades de implementación reales. Aprenderá cómo navegar con confianza en esta actualización de fabricación. Al comprender estas variables técnicas, puede eliminar los cuellos de botella y garantizar la eficiencia operativa a largo plazo.
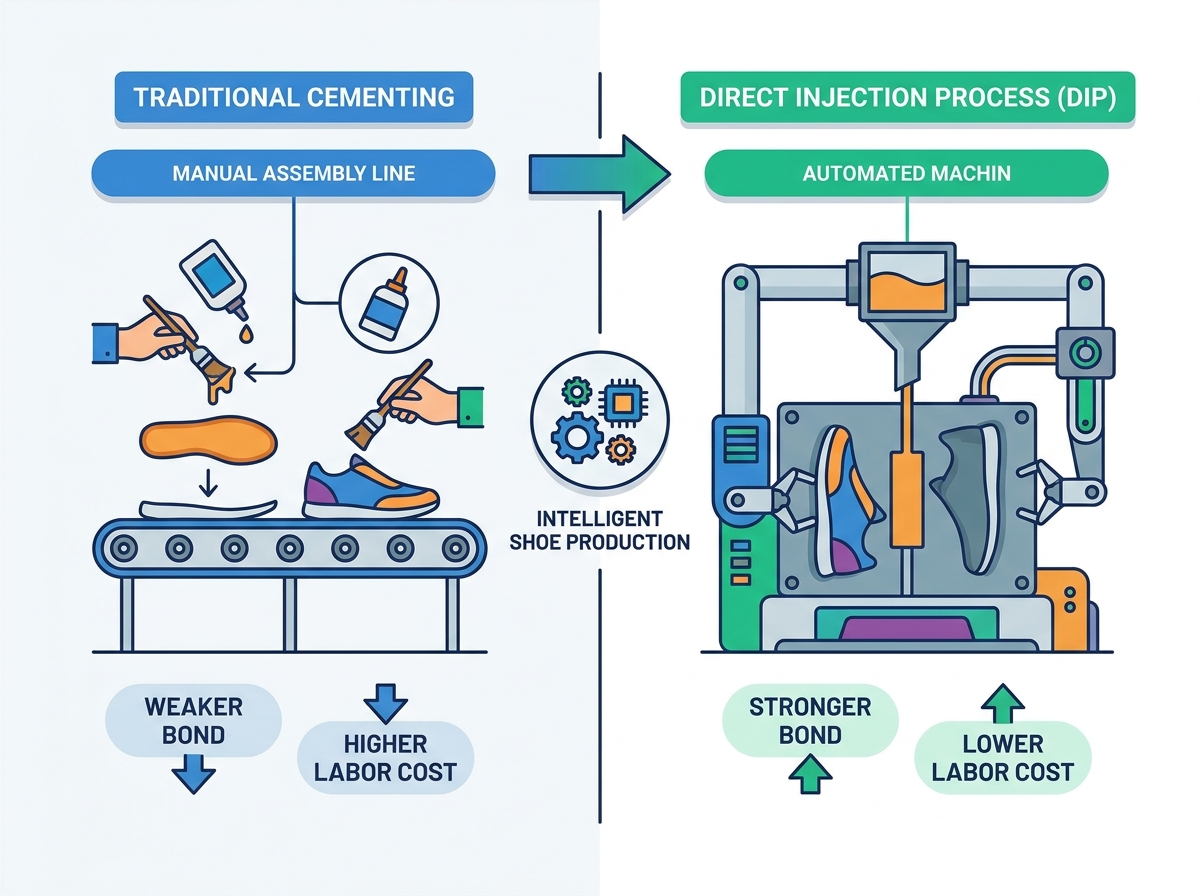
La cementación tradicional depende en gran medida de imprimaciones y adhesivos químicos. Requiere un intenso trabajo manual. Los trabajadores deben desbastar manualmente la parte superior del zapato, aplicar pegamento y presionar la suela. Este proceso introduce errores humanos y ralentiza la producción. Una máquina de inyección directa elimina por completo estos pasos de adhesivo. La máquina inyecta material fundido directamente sobre la parte superior del zapato. Automatiza los procesos de vertido y curado. Reduce drásticamente los costos de consumibles químicos. Los ahorros de mano de obra a largo plazo se acumulan rápidamente a medida que las líneas automatizadas requieren muchos menos operadores por turno.
Las suelas cementadas en frío frecuentemente fallan en ambientes de alto estrés. El pegamento se degrada con el tiempo bajo condiciones extremas de calor o humedad. DIP crea un vínculo molecular perfecto entre la parte superior y la suela. El poliuretano líquido o el caucho penetra en las fibras del material superior antes de solidificarse. Las métricas de prueba estándar de la industria validan esta diferencia. Los estándares de fuerza de unión de SATRA muestran rutinariamente que el DIP supera a las suelas cementadas. La inyección directa evita la separación de la suela. Esto lo hace obligatorio para botas militares de alta resistencia y calzado de seguridad industrial.
Las líneas de montaje de cementación manual sufren graves cuellos de botella. Aplicar pegamento y esperar a que se seque lleva tiempo. Una línea de inyección rotativa de estaciones múltiples tritura las tasas de salida manuales. Una línea automática estándar puede producir cientos de pares por hora. La rotación continua permite a los operadores cargar la parte superior mientras otras estaciones inyectan o curan activamente las suelas. Mantienes un ritmo de fabricación constante e ininterrumpido. Este enorme salto en la velocidad de producción justifica la inversión inicial en equipos para instalaciones de gran volumen.
La elección de la configuración correcta de la mesa giratoria determina el diseño de su fábrica. Debe evaluar líneas rotativas de 24, 30 y 60 estaciones según sus materiales. El recuento de estaciones afecta directamente el tiempo de curado permitido. El poliuretano (PU) requiere un tiempo específico para expandirse y curar antes de desmoldearse. Una línea de 60 estaciones proporciona un amplio tiempo de curado durante una sola rotación. Esto le permite hacer funcionar el cabezal de inyección a máxima velocidad. Las líneas más pequeñas de 24 estaciones funcionan mejor para materiales de curado más rápido o instalaciones con espacios más pequeños. Ofrecen menos rendimiento pero requieren menos espacio.
Los equipos modernos se basan en subsistemas automatizados interconectados. No se puede lograr la máxima eficiencia sin ellos. La pulverización automática de desmoldeo evita que se pegue y reduce la intervención manual. El desbaste robótico garantiza que la superficie superior del zapato esté perfectamente preparada. Esto garantiza una penetración óptima del material. La dosificación de material computarizada controla las proporciones de mezcla exactas. La precisión es muy importante al mezclar poliol e isocianato para suelas de PU. Incluso un pequeño error en la proporción arruina el lote. La dispensación automatizada elimina estos costosos errores de cálculo manuales.
Los controladores lógicos programables (PLC) sirven como cerebro de la línea. El monitoreo en tiempo real es absolutamente vital. El PLC rastrea constantemente la presión de inyección. Mantiene una estrecha estabilidad de la temperatura en todas las zonas de calentamiento. Vigila los caudales de material para evitar un llenado insuficiente o excesivo. Los operadores utilizan interfaces de pantalla táctil para ajustar los parámetros al instante. El acceso a estos datos en tiempo real le ayuda a reducir las tasas de defectos. Puede identificar y corregir las caídas de temperatura antes de que arruinen un ciclo de producción.
El calzado moderno suele exigir suelas de doble densidad. Se inyectan dos materiales o densidades diferentes en un solo molde. Una configuración común combina una entresuela de PU suave para mayor comodidad junto con una suela exterior de TPU duradera para mayor agarre. Esto requiere cabezales de inyección dobles y tanques de material independientes. La máquina debe inyectar primero la suela, dejar que se cure parcialmente y luego inyectar la entresuela. Los requisitos operativos exigen una sincronización precisa. Los controles térmicos deben gestionar los diferentes puntos de fusión del TPU y PU simultáneamente.
El calzado de seguridad presenta desafíos de fabricación únicos. Las botas de tobillo alto requieren moldes de cavidades profundas. Estos moldes más grandes exigen fuerzas de sujeción significativamente mayores. Si la máquina no puede mantener el molde bien cerrado, el PU en expansión se escapará. También necesita tiempos de enfriamiento prolongados debido al volumen de la suela más grueso. El equipo de inyección debe proporcionar mayor presión para llenar completamente las cavidades profundas antes de que el material comience a reaccionar.
La fabricación de calzado impermeable requiere equipo especializado. Una máquina de inyección de botas de lluvia se diferencia significativamente del equipo de suelas estándar. Utiliza diseños de tornillos específicos optimizados para el procesamiento de PVC o TPR de gran volumen. Las temperaturas del barril deben permanecer increíblemente estables para evitar la degradación del material. Estas máquinas realizan una inyección en todo el pie en lugar de simplemente colocar una suela. Los requisitos de manipulación de materiales garantizan una bota sin costuras y totalmente impermeable. Los moldes son enormes y requieren sistemas de elevación mecánicos robustos.
Debe evaluar rigurosamente el equipo potencial. Utilice los siguientes cinco criterios para separar la maquinaria confiable de las alternativas de bajo rendimiento.
Guía comparativa de especificaciones de máquinas
| Característica Categoría | Línea de cementación estándar | Máquina de inyección directa (DIP) |
|---|---|---|
| Fuerza de unión | Medio (3-4 N/mm) | Alto (5-6+ N/mm) |
| Requisito laboral | Alto (15-20 operadores) | Bajo (3-5 operadores) |
| Residuos químicos | Alto (vapores de pegamento/imprimación) | Mínimo (sistema cerrado) |
| Complejidad de herramientas | Bajo (Formas de prensado simple) | Alto (moldes mecanizados CNC) |
DIP requiere moldes de acero o aluminio mecanizados por CNC de alta precisión. Esto representa un cambio importante con respecto a las simples hormas de cementación. Debe reconocer los costos ocultos aquí. El desarrollo del moho lleva semanas o incluso meses. Cada talla de zapato requiere un juego de moldes específico. Las revisiones de diseño añaden plazos de entrega significativos. Debe finalizar perfectamente los diseños de sus suelas antes de comprometerse con las herramientas. La asociación con fabricantes de moldes experimentados evita costosos recortes.
La transición del trabajo manual al funcionamiento de máquinas cambia la dinámica de su fuerza laboral. Ya no puedes confiar únicamente en la destreza manual. Los operadores requieren capacitación técnica. Deben aprender a navegar por complejas interfaces táctiles de PLC. Necesitan capacitación sobre el manejo seguro de productos químicos para isocianatos y polioles. Lo más importante es que deben aprender a solucionar problemas con las proporciones de mezcla. Un operador debe reconocer los signos visuales de una expansión inadecuada de PU y ajustar los parámetros de la máquina inmediatamente.
No esperes unos zapatos perfectos el primer día. Establezca expectativas realistas con respecto al desperdicio de material durante la configuración inicial. La calibración ambiental lleva tiempo. La humedad de fábrica afecta drásticamente el proceso de inyección directa de PU. La humedad hace que el poliuretano se expanda demasiado y forme burbujas. Las fluctuaciones de la temperatura ambiente cambian los tiempos de curado. Su equipo desperdiciará material mientras ajusta los parámetros exactos de calefacción y sincronización para el entorno específico de su fábrica.
El equipo de inyección adecuado cierra la enorme brecha entre una producción de gran volumen y un control de calidad inflexible. La inyección directa elimina las inconsistencias de la cementación manual. Proporciona una fuerza de unión superior, reduce la dependencia química y reduce drásticamente la dependencia laboral. Sin embargo, el éxito depende enteramente de adaptar las capacidades de la máquina a sus demandas de producción específicas.
Antes de firmar contratos de adquisición, debe tomar medidas prácticas para verificar el rendimiento del equipo. Aconseje a su equipo de ingeniería que solicite ejecuciones de producción de muestra utilizando sus propios materiales. Evalúe de cerca la disponibilidad de repuestos del mercado de accesorios del proveedor. Una máquina es inútil si un cabezal mezclador roto tarda tres semanas en reemplazarse. Insistir en acuerdos de nivel de servicio para soporte técnico.
Le recomendamos que adopte un enfoque proactivo para la mejora de sus instalaciones. Solicite un análisis de rendimiento personalizado a proveedores potenciales. Programe una consulta técnica dedicada para planificar detalladamente los requisitos de su línea de producción. Una estrategia de adquisición calculada y basada en datos garantiza que su transición a la inyección directa automatizada proporcione el máximo rendimiento operativo.
R: Los tiempos de curado varían de 3 a 6 minutos por estación. Esto depende completamente de la densidad de la formulación de poliuretano y de la temperatura ambiente de fábrica. Las entresuelas más blandas suelen curarse más rápido que las suelas de alta densidad. Una mesa giratoria más grande permite velocidades de máquina más rápidas y al mismo tiempo mantiene una duración de curado adecuada.
R: Sí, siempre que la máquina tenga dos cabezales de inyección. La producción de doble densidad requiere tanques de material independientes y circuitos de mezcla separados. El PLC debe ser capaz de secuenciar con precisión las inyecciones primarias y secundarias. Las máquinas de un solo cabezal no se pueden adaptar fácilmente para operaciones de doble densidad.
R: Una máquina de botas de lluvia utiliza una enorme capacidad de volumen de molde para inyección en todo el pie. Se centra exclusivamente en termoplásticos como PVC o TPR en lugar de PU reactivo. Las máquinas de suelas estándar solo inyectan material en la parte inferior de una parte superior previamente durada. Las máquinas de arranque requieren una fuerza de sujeción del molde significativamente mayor.
R: La humedad reacciona agresivamente con el componente isocianato del poliuretano. La alta humedad de fábrica provoca una expansión de gas no deseada, lo que provoca suelas quebradizas y llenas de burbujas. Debe utilizar almacenamiento de materiales con clima controlado y compresores de aire deshumidificados para mantener una integridad constante del material durante la inyección.


